
Введение
Широкому внедрению в практику строительства стропильных ферм из ЗГСП квадратного и прямоугольного сечения типа серии 1.460.3–14 «Молодечно» [4], способствовала возможность сборки таких конструкций пролётами 18, 24, 30 метров с ФС из серийно выпускающихся отправочных марок и технологичная болтовая сборка их непосредственно на строительной площадке.
К одному из основных недостатков стропильных ферм с фланцевыми соединениями следует отнести их низкую компенсационную способность и, как следствие, очень высокие требования к точности изготовления фланцевых узлов. Речь идет о низкой возможности ФС компенсировать геометрические несовершенства - зазоры между контактными поверхностями фланцев, см. рисунок 1, возникающие из-за ошибок при изготовлении. Наличие зазоров запредельной величины нарушает работу фланцевого соединения и всей фермы в целом, что может привести к неравномерному распределению нагрузок в элементах фермы и ее разрушению. Для рассматриваемых стропильных ферм с одновременным соединением верхнего и нижнего поясов с помощью ФС синхронно обеспечить точное их изготовление особенно сложно.
Эффективный и апробированный способ ремонта ФС с зазорами в узлах стальных рамных конструкций в части технологичности, сроков выполнения и стоимости - заполнение зазоров стальными компенсационными пластинами. Нормативное обоснование по применению подобных компенсационных мероприятий, технология укрупнительной сборки для ферм из ЗГСП с ФС отсутствуют.
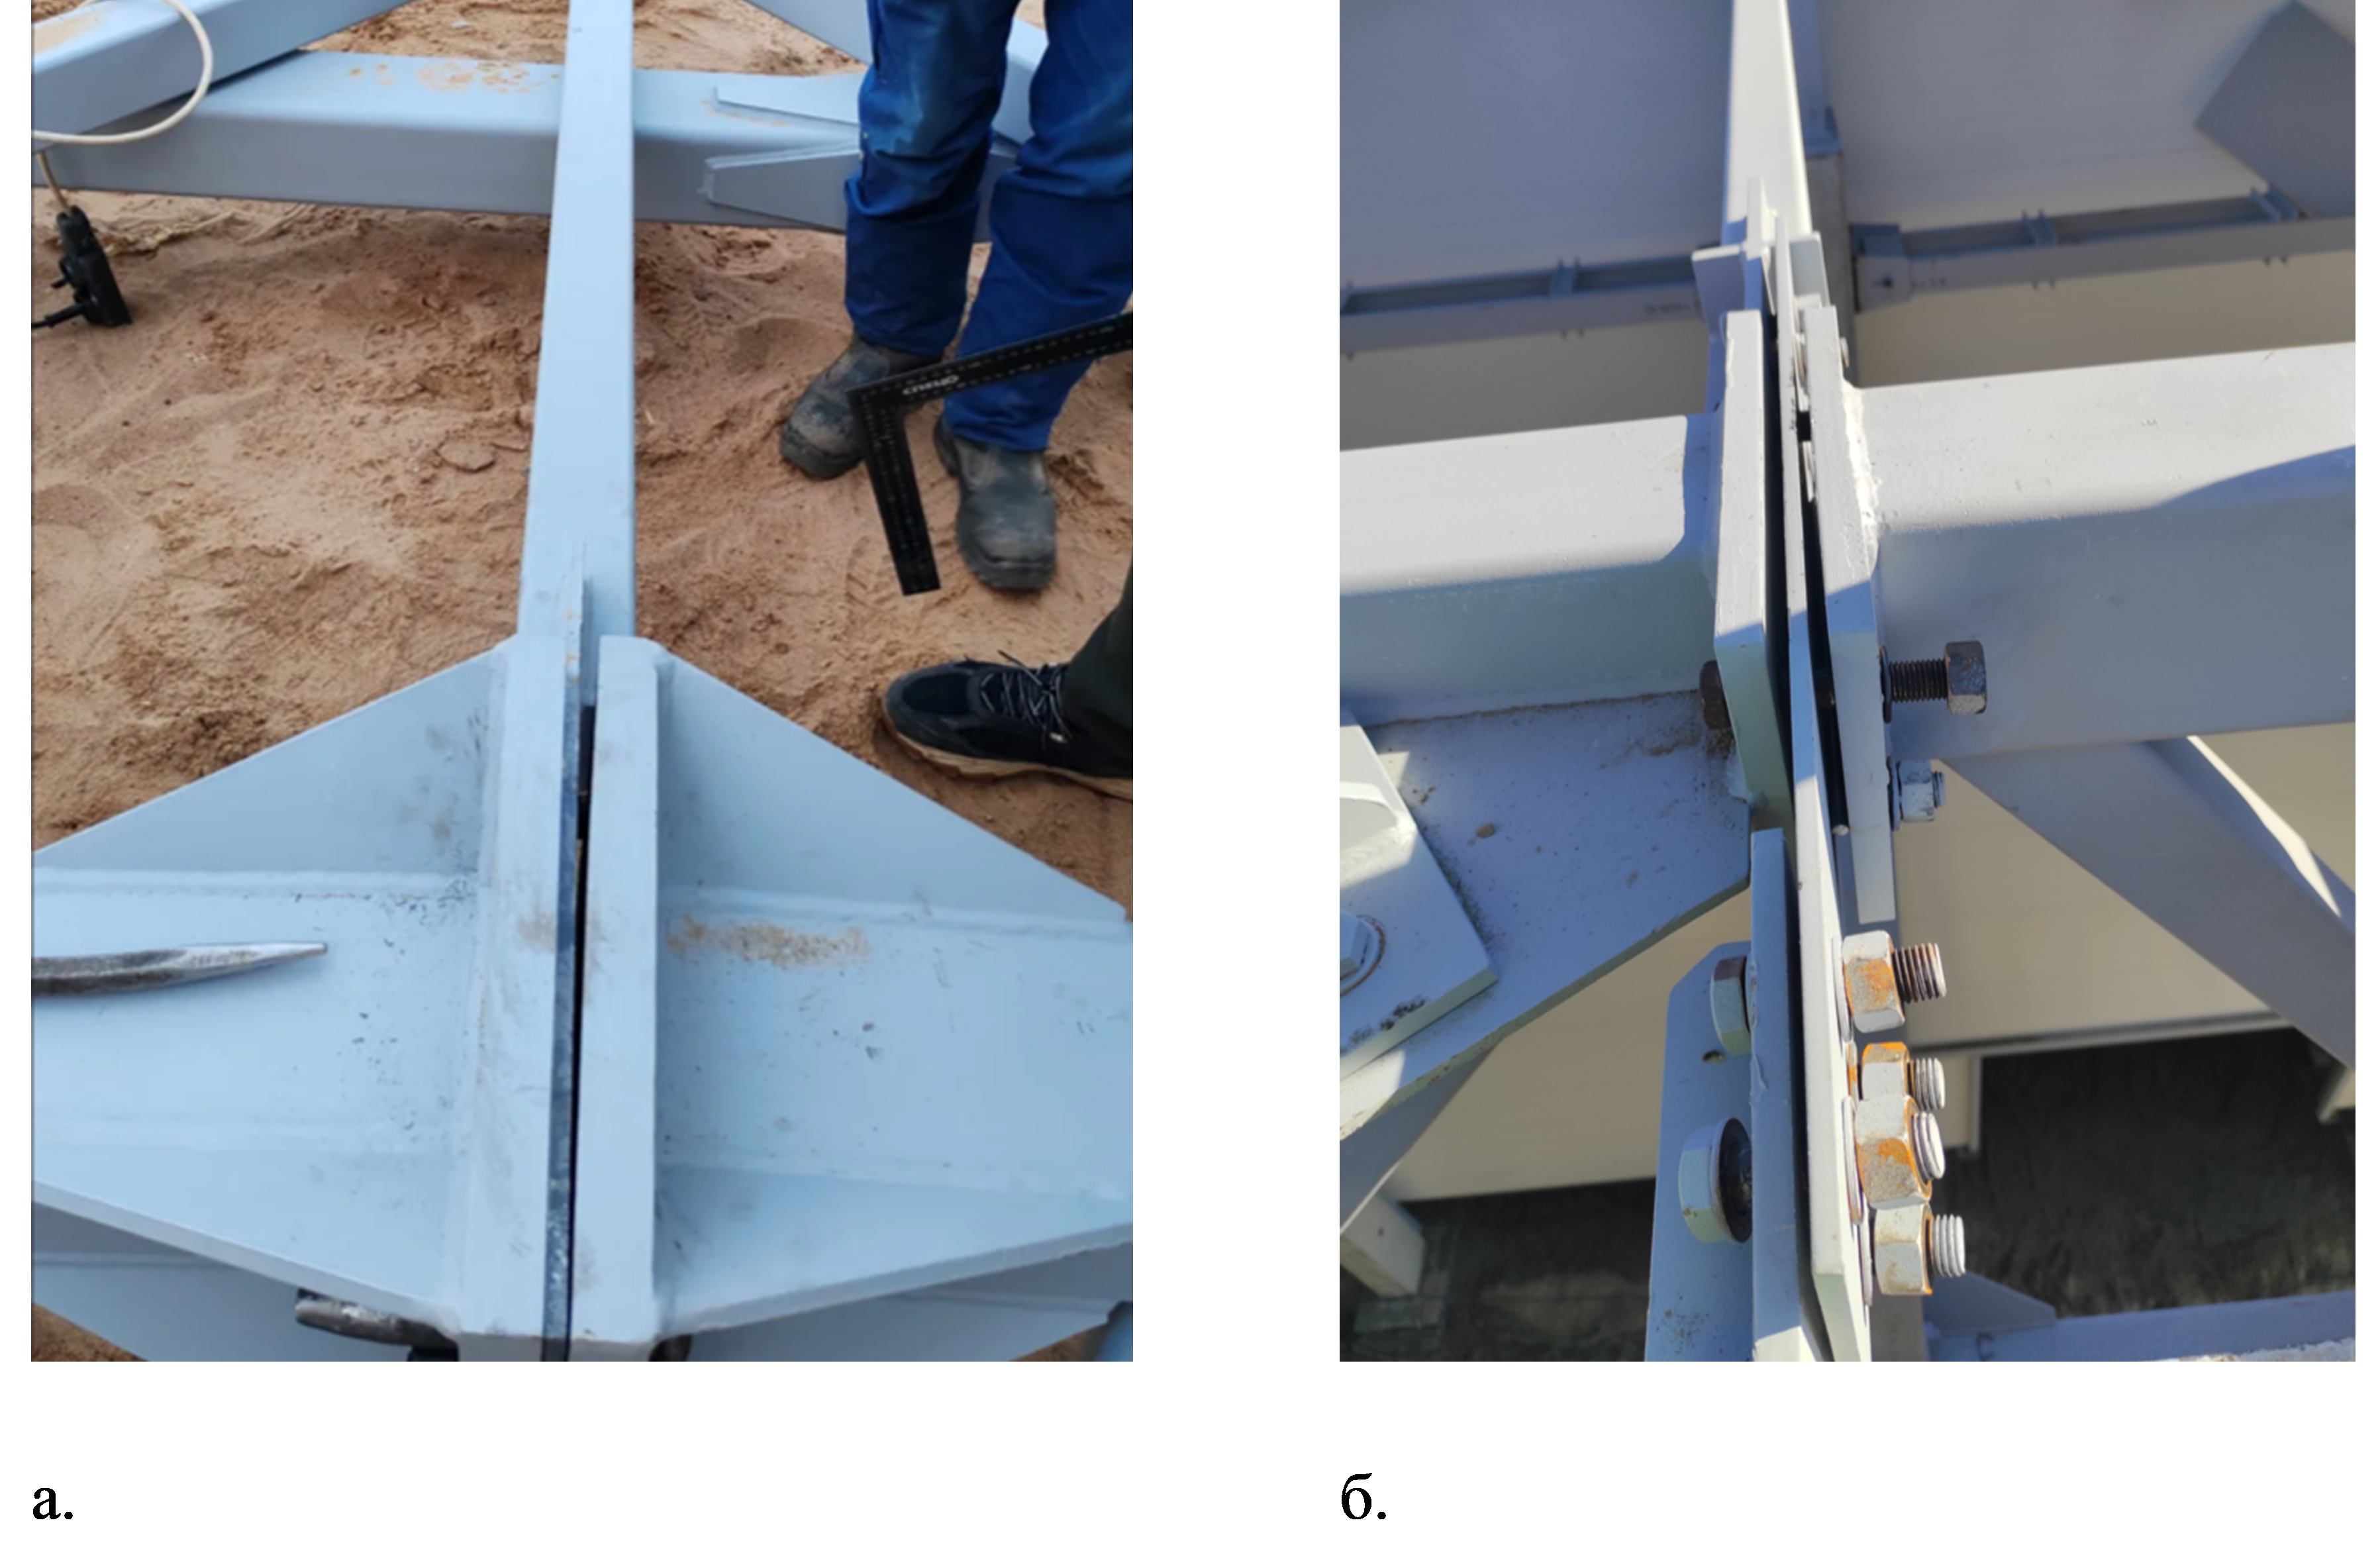
Рис.1. Дефекты ФС стропильных ферм:
а. дефект ФС нижнего пояса в виде клиновых зазоров по причине ошибок при сопряжении фланцев и поясов при изготовлении отправочных марок;
б. дефект фланцевого соединения верхнего пояса стропильной фермы в виде плоских зазоров по причине ошибочно укороченного верхнего пояса, на фото ферма зафиксирована в проектном положении по коньку, производится измерение величины зазоров
Цель проводимых исследований - разработать технологию качественного монтажа стропильных ферм из ЗГСП с ФС с подбором компенсационных пластин в процессе вертикальной укрупнительной сборки отправочных марок ферм.
Для достижения поставленной цели в данной работе решены следующие задачи:
- анализ нормативных указаний по классификации, расчету и проектированию ФС,
- анализ нормативных требований к точности и качеству изготовления и монтажа стропильных ферм из ЗГСП с ФС,
- обзор дефектов (геометрических несовершенств) ФС и их предельных значений,
- анализ влияния геометрических несовершенств ФС в виде зазоров на работу ФС и стропильных ферм в целом,
- обоснования возможности ремонта ФС путем заполнения зазоров стальными компенсационными прокладками,
- обзор технологий укрупнительной сборки ферм с ФС,
- обоснования необходимости разработки технологии укрупнительной сборки стропильных ферм в вертикальном положении с подбором и установкой (при необходимости) компенсационных пластин для обеспечения требуемой надежности и геометрической идентичности стропильных ферм.
Материалы и методы
Особенности классификации, работы и расчета фланцевых соединений
ФС применяются, как правило, для конструкций подверженных растяжению, сжатию, изгибу или совместному их действию. ФС верхнего пояса рассматриваемых стропильных ферм испытывают в основном сжимающую нагрузку, нижнего пояса – растягивающую. Принятая в отечественных нормах классификация и общие указания по расчету и проектированию ФС приведены в п.15.9.3 [5]. В зависимости от жесткости узла сопряжения фланцев ФС подразделяют на жесткие, конечной заданной жесткости и шарнирные. В жестких ФС поворот соединенных элементов не допускается. У ФС конечной жесткости допустим поворот соединенных элементов, при этом ФС могут воспринимать изгибающий момент. У шарнирных ФС допустим поворот соединенных элементов, при этом ФС не воспринимает изгибающий момент.
Стандартные отечественные инженерные методики расчета ФС приведены в указаниях [6-9]. Здесь же изложены нормативные требования, учитывающие специфику работы стальных конструкций из ЗГСП и круглых труб.
Зарубежные нормы по расчету и проектированию ФС [10-12], описывают основные положения нормативных методов расчета ФС, которые устанавливают три типа проектных моделей: жесткие, полужесткие и гибкие, различающихся развитием механизма разрушения. Для соединений с жесткими фланцами предельным состоянием является разрушение высокопрочных болтов, в то время как напряженно-деформированное состояние элементов фланца характеризуется упругим поведением материала. В случае использования гибких (шарнирных) фланцев разрушение соединения происходит из-за развития значительных пластических деформаций во фланце. Несущая способность соединения в этом случае определяется несущей способностью самого фланца, в то время как силы, действующие на болты, не достигают своего предельного состояния. При использовании полужестких (конечной заданной жесткости) фланцев разрушение соединения происходит из-за разрушения болтов при частичном развитии пластических деформаций во фланцах.
Проблемы идентификации ферм из ЗГСП по принадлежности к классу в зависимости от напряженно-деформированного состояния расчетного сечения (см. п.4.2.7 [5]), вопросы допустимости пластических деформаций при расчете ФС ферм рассмотрены в работе [13]. Отмечено наличие теоретических предпосылок, указывающих на возможность развития пластических деформаций ФС, по результатам численных исследований определен допустимый уровень пластических деформаций для конкретного случая.
Результаты численных исследований [14] работы фланцевых узлов сопряжения двутавровых балки с колоннами указывают на необходимость учета пластических деформаций в элементах ФС. По результатам проведенных исследований определен допустимый уровень пластических деформаций в сопрягаемых элементах ФС балки и колонны, установлена высокая сходимость результатов численных исследований и экспериментальных данных.
В результатах собственных численных исследований [13] отмечено, что в монтажных узлах верхних поясов стропильных ферм из ЗГСП установлено наличие пластических деформаций при величине нагрузок примерно 40-50% от расчетных значений. По итогу анализа результатов расчета, с учетом данных мониторинга за прогибами реальных ферм в составе покрытия, сделан вывод о необходимости расчета рассматриваемых ферм как конструкций 2-го класса по п.4.2.7 [5] с учетом возможности развития пластических деформаций.
Требования к точности изготовления фланцевых соединений
Нормативные требования к точности изготовления и монтажа стальных конструкций с фланцевыми соединениями изложены в [4, 7, 8, 15-27]. Требования к точности изготовления стандартных отправочных марок, сборке и монтажу стропильных ферм изначально были детально регламентированы [15], который 01.01.2010 был отменен с введением [16], обобщением требований и сокращением их детализации в части стропильных ферм. Актуальные требования по допускаемым при монтаже отклонениям стропильных ферм изложены в разделе 4 [17], в т.ч. по фланцевым соединениям - в п.4.6.14 и п.4.6.17. Требования к точности изготовления и приемке в эксплуатацию ФС, в т.ч. с неплоскими фланцами (при наличии зазоров между контактными поверхностями), детально приведены в п.15.9.12 и 15.9.13 [5], п.12.3.14 и п.12.3.17 [6]. В качестве справочного документа по изготовлению стальных конструкций может применяться [18]. В развитие указанных выше нормативов для детализации и актуализации требований к качеству изготовления и монтажа стальных конструкций, в т.ч. ФС разработаны стандарты организаций [19 – 23].
Следует отметить устойчивую тенденцию при нормировании требований в отношении ФС, направленную на объективную оценку их работоспособности с геометрическими несовершенствами в виде зазоров и поиском ремонтных решений, компенсирующих при монтаже недостатки изготовления фланцев.
Для иллюстрации суровости требований к точности изготовления ФС можно рассмотреть несколько примеров допускаемых отклонений при изготовлении и сборке стропильных ферм.
По данным таблицы Б.1 [16] отклонение от перпендикулярности фланца относительно оси элемента должно составлять не более 0,0007 размеров его поперечного сечения. Местная неплоскостность рабочих поверхностей фланцев должна составлять не более 0,3мм.
По указаниям п.4.6.17 [17] не допускаются зазоры между фланцами в монтажных узлах в зоне установки болтов (проверка зазора проводится щупом толщиной 0,1мм, контролируемая зона – в радиусе 40мм от оси болта). По указаниям п.4.6.20 [17] и п.15.9.13 [5] величина зазоров между соприкасающимися поверхностями фланцев может быть принята больше, чем указано в п.4.6.17 [17], но только в оговоренных пределах и при соответствующем расчетном обосновании.
Указанные выше жесткие допуски при изготовлении фланцевых узлов стропильных ферм позволяют отечественным заводам металлоконструкций обеспечить необходимые надежность и точность сборки ферм. Однако, существует достаточно много обоснованных мнений о чрезмерности действующих требований к точности изготовления ФС и отсутствии стандартных компенсационных (ремонтных) мероприятий, что необоснованно затрудняет технологию изготовления ФС и снижает экономическую целесообразность производства такой продукции.
Так, в исследованиях [1] рассмотрены проблемы проектирования и приемки болтовых ФС стальных конструкций. При этом отмечено, что при приемке ФС нормами выдвигаются неисполнимые требования машиностроительной точности (например, зазор между фланцами не должен превышать 0,1 мм).
В практике сборки ферм зачастую обнаруживается, что при стыковании отправочных марок при плотном соединении одних стыков формируются недопустимые зазоры в других. При этом ферма не может выполнять предъявляемые к ней требования. Так в [13] рассмотрен конкретный пример, когда за счет ошибочно укороченного верхнего пояса стропильной фермы в верхнем фланцевом соединении образовался плоский зазор общий шириной 24мм при плотном примыкании контактных поверхностей фланцевого соединения нижнего пояса.
Исследование влияния зазоров на напряженно-деформированное состояние ФС и проработка ремонтных мероприятий
Следует отметить, что нормативные документы [15, 18], разработанные еще в прошлом столетии, уже содержали рекомендации по ремонту ФС путем заполнения клиновидных зазоров прокладками из оцинкованной стали, при этом величина заполняемого зазора была ограничена для верхнего пояса – 2мм, для нижнего пояса – 1мм (см. рисунок 2). Руководство [7] и заменившие его Рекомендации [8] содержат комплексные указания по расчету, проектированию, изготовлению и монтажу ФС стальных конструкций, допускаемые отклонения и требования по контролю качества. Однако в указанных выше нормативных документах отсутствуют данные о способах устранения геометрических несовершенств (зазоров) в ФС и расчетному обоснованию для ФС с зазорами, больше установленных нормами.
Для оценки влияния на напряженно-деформированное состояние ФС и стальной конструкции в целом таких геометрических несовершенств, как зазоры между контактными поверхностями ФС, для разработки способов компенсации погрешностей изготовления ФС, в т.ч. с применением ремонтных компенсационных прокладок (пластин), были проведены исследования [1, 2, 14, 28-30], которые по большей части учтены при актуализации норм [5, 6, 17] и формировании стандартов организаций [22, 23]. Основные задачи, решаемые при указанных выше исследованиях: обоснование допустимой величины и формы зазора между контактными поверхностями фланцев, обоснование применения ремонтных решений для ликвидации геометрических несовершенств путем заполнения зазоров в ФС стальными компенсационными прокладками.

Рис. 2. Примеры допускаемых отклонений ФС в виде клинового зазора и рекомендации по их устранению, длины отправочной марки (фрагмент таблицы 13 [18])
Численные исследования [14] подтвердили эффективность учета пластических деформаций и применения конечно-элементных моделей ФС по сравнению с упрощенным инженерным методом. Результаты моделирования показали хорошую сходимость с экспериментальными данными.
Особый интерес вызывают исследования группы ученых ЦНИИСК им. В.А. Кучеренко [1], по результатам которых выполнен анализ численных и экспериментальных данных, иллюстрирующих работу ФС с различными типами зазоров между контактными поверхностями фланцев рамных конструкций двутаврового сечения. В статье рассмотрены проблемы проектирования и приемки, болтовых ФС стальных конструкций. При этом отмечено, что проектирование и расчет ФС до сих пор выполняется по алгоритмам 40–50‑летней давности, а при приемке конструкций нормами выдвигаются неисполнимые требования машиностроительной точности – требуется уточнение расчетных схем ФС в т.ч. с учетом несовершенств в виде зазоров, с экспериментальной проверкой результатов численных исследований.
В рамках исследований [1] были проведены испытания ФС с различной конфигурацией фланцев и начальных несовершенств в виде грибовидности и зазоров. Для рассмотренного диапазона зазоров во ФС между (до 1,5мм в зоне установки болтов) предложена методика расчета, которая с одной стороны учитывает экспериментально выявленные запасы у растянутых ботовых соединений, с другой стороны – их более сложную работу при наличии исходных несовершенств. Кроме того, по результатам испытаний и численного моделирования, был установлен положительный эффект применения компенсационных пластин для ремонта ФС с зазорами.
Результаты указанных выше исследований детально описаны в работе Д.В. Конина [2], где даны указания о допустимости применения неплоских фланцев при надлежащем обосновании, сформированы предложения по расчету и приемке в эксплуатацию ФС для оговоренного интервала зазоров. С учетом проведенных исследований внесены изменения в п.15.9.13 [5] и п.4.6.20 [17],
В статье [28] приведены результаты численных исследований жесткого соединение балок с колоннами. Жесткость рассмотренных узлов обеспечивается рамными изгибаемыми фланцевыми соединениями (ФС) открытого профиля, в которых усилия воспринимаются фланцами, сжатыми предварительно натянутыми болтами. По итогу анализа результатов расчетов даны рекомендации для учета дефектов в несущей способности ФС.
Проблема геометрических несовершенств монтажных соединений актуальна и при возведении многоэтажных стальных каркасов. В исследованиях [29], [30] рассмотрен опыт ликвидации зазоров между фрезерованными торцами колонн различного сечения (стальные коробчатый профиль и двутавр). В качестве ремонтного мероприятия предложено и обосновано заполнение клиновидного одностороннего зазора стальными прокладками при действии сжимающей нагрузки.
Кроме того, были проведены собственные численные исследования НДС стропильных ферм из ЗГСП с плоскими и клиновидными зазорами в ФС верхнего пояса [13]. Результаты исследований хорошо согласуются с данными, полученными другими авторами [1, 2, 14, 28-30], подтверждают возможность ремонта зазора между контактными поверхностями фланцев в верхнем ФС стропильных ферм путем установки компенсационных прокладок. Результаты численных исследований хорошо согласуются с фактическими прогибами, определенными при геодезическом мониторинге.
Применение компенсационных пластин для ремонта фланцевых соединений при зазорах
В [15] и [18] имеются указания о заполнении клиновидных зазоров по месту прокладками из оцинкованной стали с ограничением величины заполняемого зазора (см. рисунок 1). Т.е. для прокладок подразумевалось использование стали с меньшим пределом текучести, чем у фланцев. Очевидно, что конструкция прокладки предполагалась многослойной. Толщина стальных заготовок и диаметр отверстий у прокладок в нормах не оговорены.
При выполнении исследований [1] для изготовления фланцев применена листовая сталь С355 по ГОСТ 27772-2015. Для изготовления проставочных пластин, очевидно, применена сталь, аналогичная стали фланцев.
В экспериментах [29, 30] для изготовления прокладок и образцов двутаврового и коробчатого сечения применена одна и та же сталь. Степень заполнения прокладками клиновидных зазоров являлось объектом исследования.
В п. 19.13 стандарта организаций [22] указано о необходимости ремонта ФС с зазорами до 5мм путем заполнения зазоров стальными прокладками, которые могут быть наборными (из отдельных пластин, толщиной кратной 1мм). Материал прокладок – сталь с пределом текучести 255МПа. Диаметр отверстий в прокладках должен превышать диаметр болта на 3-5мм. При зазорах в ФС более 5мм способ ремонта должен быть согласован с автором проекта. В п. 19.10 стандарта организаций [23] приведены аналогичные п.19.13 [22] указание с дополнением рекомендаций поставки наборов прокладок в комплекте с металлоконструкциями с фланцевыми соединениями.
Стропильные фермы типа Молодечно по серии [4] состоят из отправочных элементов (полуферм, средней части и стоек). Поэтому сама по себе конструкция стропильных ферм подразумевает размещение между контактными поверхностями фланцев верхнего и нижнего поясов пластин - фасонок стойки при укрупнительной сборке ферм (см. рисунки 3 и 4). Согласно серии [4] марка стали фасонок стойки и фланцев верхнего пояса стропильной фермы - 09Г2С-6, для фланцев нижнего пояса - 09Г2С-12 (при температурах выше минус 400С).

Рис. 3. Стропильная ферма пролетом 24м (фрагмент листа 7 [4])
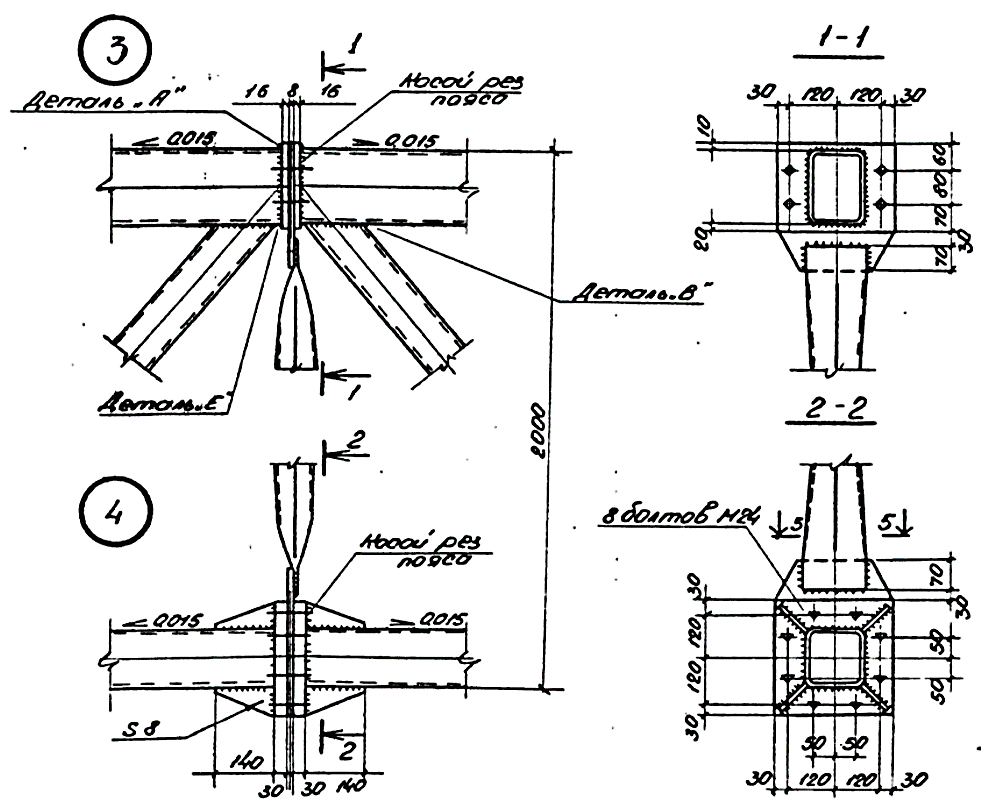
Рис. 4. Типовые монтажные фланцевые соединения верхнего и нижнего поясов стропильных ферм с размещением фасонки стойки между контактными поверхностями фланцев (фрагмент листа 44 [4])
Кроме того, по указаниям п. 5.4. [15], зазоры между опорными ребрами стропильных ферм, ребрами надколонников и подстропильных ферм следует заполнять стальными пластинами толщиной от 4 до 8 мм. Зазоры во фланцевых соединениях стропильных ферм необходимо ликвидировать заполнением прокладками из оцинкованной листовой стали.
В п.3.3.3. серии [4] указано, что изготовление стропильных ферм допускается с минусовым отклонением от проектной длины. При наличии зазоров в опорных узлах ферм следует их заполнить штатными прокладками из стальных пластин, которыми должны быть укомплектованы фермы.
Численные исследования [13] проведены при сопоставимых пределах текучести материала фланцев, фасонки стойки и компенсационных прокладок. В результате исследований установлено, что распределение эквивалентных напряжений (по Мизесу) и деформаций в узлах с ремонтными компенсационными прокладками и в узлах с плотным контактом фланцев (зазоров нет) имеют одинаковый характер. Значения эквивалентных напряжений различаются не более чем на 5%. Примеры ФС после устранения геометрических несовершенств путем заполнения зазоров прокладками приведены на рисунке 5.
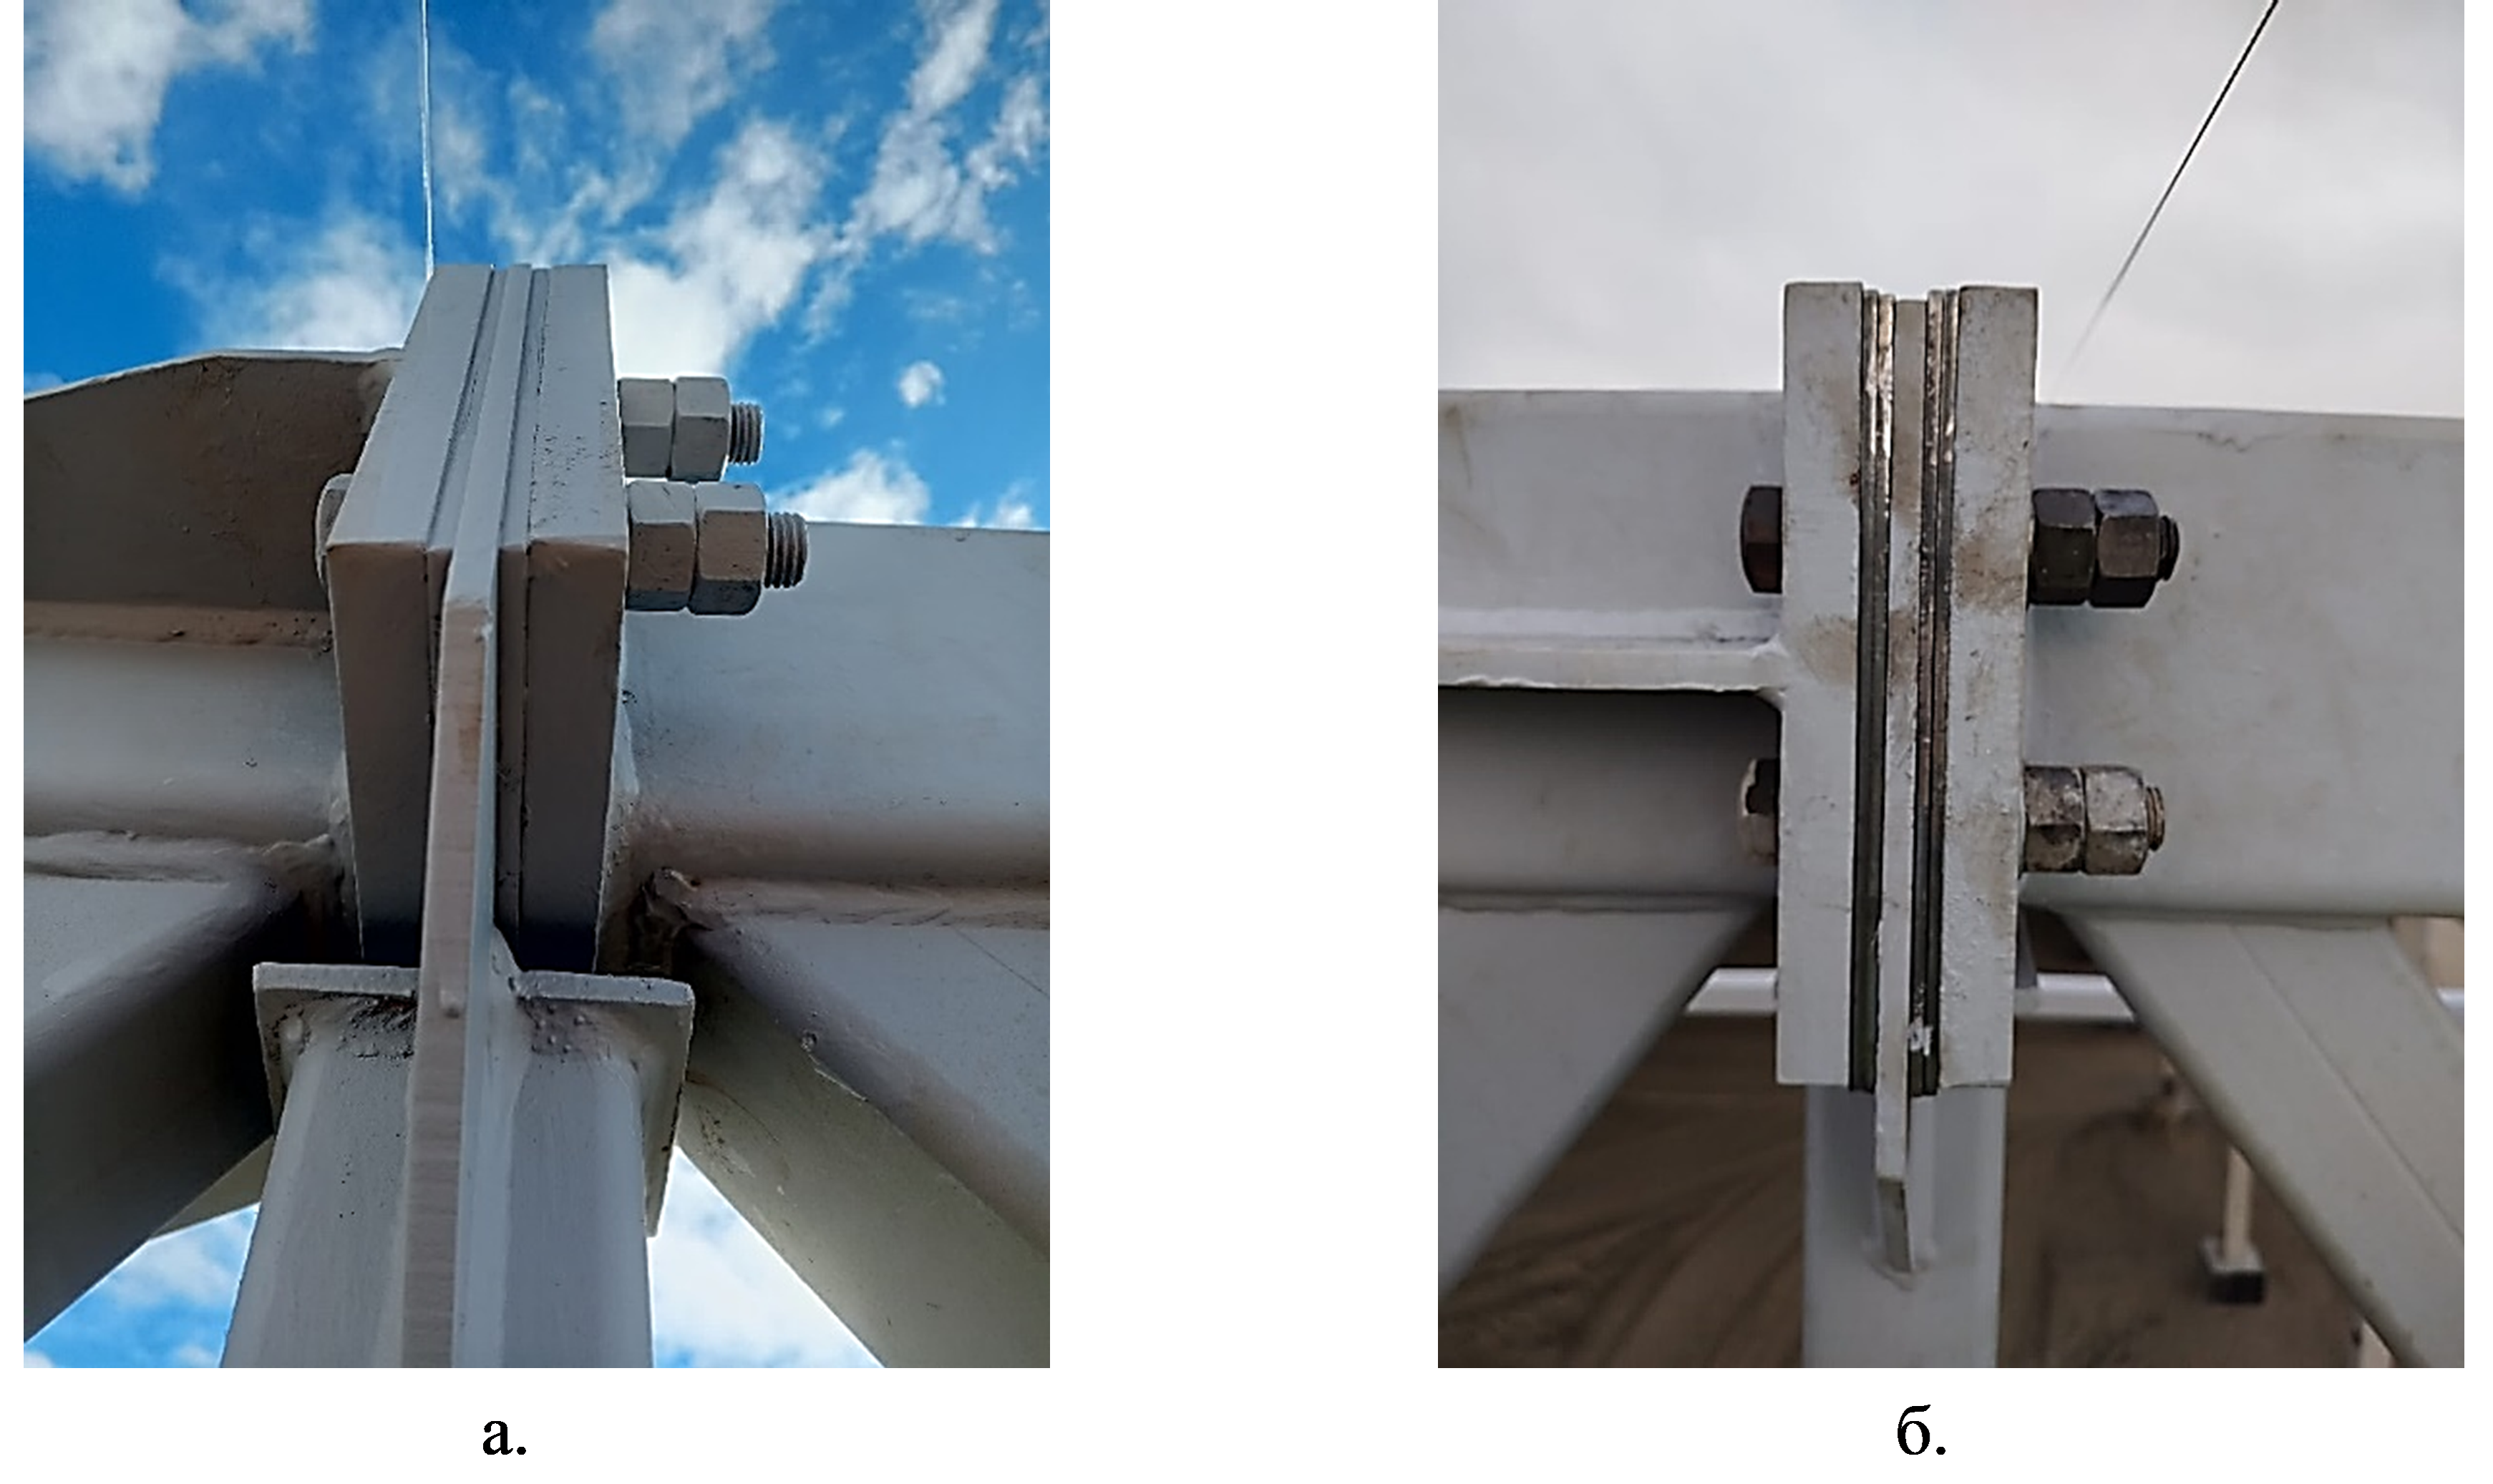
Рис. 5. ФС верхнего пояса стропильных ферм после ремонта путем заполнения зазоров стальными компенсационными прокладками:
а. использованы цельные прокладки с каждой стороны фасонки стойки, б. использованы составные прокладки с каждой стороны фасонки стойки
В итоге проведенного обзора видно, что практика применения компенсационных пластин при устройстве ФС стальных конструкций широка. Так, пример применения проектных клиновидных стальных прокладок при выполнении болтовых монтажных соединений с устройством горизонтального фланца по верху колонны приведен на рисунке 6. Объект – пешеходный мост на территории Оздоровительно-лечебного учреждения «Локомотив» (Лыжная база им. Ивачева) в г.Новосибирск.

Рис.6. Пример применения клиновидных прокладок при сопряжении балки и колонны пешеходного моста
Технология установки компенсационных пластин
Стропильные фермы типа Молодечно по [4] и [15] состоят из отправочных элементов (марок), а именно: фермы пролетом 18 и 24м из двух полуферм и стойки, фермы пролетом 30м из двух полуферм, средней части и двух стоек). Отправочные марки, изготовленные на специализированных предприятиях, доставляются на строительную площадку, после чего производится их укрупнительная сборка и монтаж в проектное положение.
В рамках контроля качества работ по изготовлению стропильной фермы указаниями п. 2.6 [15], п. 5.6.10 и 5.6.11 [16], п.6.16 [8] предусмотрена контрольная укрупнительная сборка определенного количества отправочных марок на предприятии-изготовителе. При допустимых отклонениях геометрических параметров фермы допускается направлять на монтаж. При наличии запредельных дефектов отправочные марки фермы подлежат доработке и исправлению.
Технология сборки болтовых ФС регламентируется и поясняется указаниями [7, 8, 25-27, 31-33]. Так, в технологической карте №9 на укрупнительную сборку стропильных ферм пролетом 24м [31], см. рисунок 7, указано, что сборка ферм производится в горизонтальном положении на специальных площадках с раскладкой отправочных марок на выверенных козлах или стеллажах. Подача и раскладка отправочных марок выполняется краном. После раскладки элементов фермы и совмещения фланцев монтажники собирают ФС нижнего и верхнего поясов фермы. При этом для ФС нижнего пояса используют высокопрочные болты, а для ФС верхнего пояса применяют болты обычной прочности. После совмещения отверстий фланцев (с помощью специальных сборочных ключей) в отверстия верхнего ФС забивают 2 оправки, в отверстия нижнего ФС – 3 отправки. В свободных отверстия (2 для верхнего и 5 для нижнего ФС) устраивают болтовые соединения с закручиванием гаек до отказа с помощью электрогайковерта и удержанием головки болта ключом. После чего кувалдой удаляют установленные ранее отправки, а в освободившиеся отверстия также монтируют оставшиеся болтовые соединения. Затягивание высокопрочных болтов до проектного усилия производят специальным тарированным ключом с проверкой натяжения высокопрочных болтов нижнего ФС после сборки фермы. Собранные фермы после контроля и отсутствия геометрических отклонений складируют в кассеты.

Рис.7. Схема к организации и технологического процесса укрупнительной сборки стропильной фермы пролетом 24м (фрагмент страницы 1 технологической карты №9 на укрупнительную сборку стропильных ферм пролетом 24м. [31]
Т.е. стандартная технология [31] предусматривает укрупнительную сборку стропильных ферм в горизонтальном положении, см. рисунок 8. Также, согласно указаниям п.6.3.3 [19], [34] и др. типовым источникам стропильные фермы с учетом их минимальной жесткости в поперечном направлении необходимо собирать при горизонтальном положении отправочных марок.
Жесткие нормативные требования к качеству сборки стропильных ферм и зазорам в ФС оговорены выше в п.1.2. Методы контроля геометрических несовершенств оговорены в [7, 8, 15, 16, 18, 26, 27 и др.].
Наличие зазоров во ФС приводят к нарушению геометрии ферм, снижению их несущей способности и увеличению прогибов, усложнению монтажа профнастила, особенно при его работе по многопролетной беспрогонной схеме. Даже при допустимых отклонениях фланцев стропильных ферм возможны такие перепады соседних ферм, которые затрудняют монтаж профнастила или не позволяют качественно уложить и закрепить профнастил к верхним поясам ферм.

Рис.8. Горизонтальная укрупнительная сборка стропильных ферм:
а. общий вид, б. фланцевое соединение нижнего пояса отправочных марок с установленной фасонкой стойки между контактными поверхностями фланцев (серийное решение, зазоров нет)
Стандартный подход к устранению зазоров во ФС стропильных ферм – корректировка (переделка) фланцевых узлов на предприятии-изготовителе. Такой подход к ремонту ФС приводит к срыву сроков и увеличению стоимости строительства. Как показал проведенный выше анализ опыта обоснования и реализации компенсационных мероприятий для приведения ФС в работоспособное состояние, см. [1, 2, 13, 22, 23], устранение зазоров в ФС путем их заполнения стальными пластинами (компенсационными прокладками) является эффективным способом ремонта ФС.
Подбор компенсационных прокладок необходимого размера и ликвидация зазоров в ФС могут проводиться как при укрупнительной сборке на стендах на этапе подготовки к монтажу, так и в процессе монтажа отдельных отправочных марок и их сборке с предварительной выверкой на весу при удержании в проектном положении краном. Первый вариант наиболее безопасный и технологичный, второй – обеспечивает большую точность сборки для конкретной фермы.
Подбор компенсационных пластин для заполнения зазоров в ФС в процессе стандартного горизонтального укрупнения не решает проблему прогибов смонтированных ферм. Подбор пластин при монтаже отправочными марками (на весу) очень сложен. Нужен способ подбора и установки компенсационных пластин, обеспечивающий проектную конфигурацию фермы при её укрупнительной сборке «на земле». Учитывая опыт укрупнительной сборки большепролетных покрытий, например, см. [3], очевидно, что для стропильных ферм необходимая точность сборки будет достигнута при вертикальном расположении соединяемых отправочных марок. Подбор компенсационных пластин для заполнения зазоров в ФС следует производить после выверки и фиксации укрупняемых элементов ферм в проектном положении.
Технологическое решение «Способ сборки стропильных ферм и кондуктор для сборки ферм» [35] было направлено на повышение качества укрупнительной сборки стропильных ферм в вертикальном положении путём фиксации отправочных марок на смонтированном каркасе здания. Безусловно, установка компенсирующих пластин и устройство болтовых соединений стали удобней, технологичней и гарантировала надёжную передачу усилий в фланцевых соединениях. Однако, как показала практика монтажа, все укрупненные таким образом фермы в линии верхнего пояса отличаются друг от друга. Часто значительно. Всё это при монтаже профнастила по беспрогонной схеме серьёзно затрудняет монтаж профнастила покрытия из-за неидентичности геометрии соседних стропильных ферм. Зазоры между верхним поясом фермы и профнастилом достигают недопустимых размеров. Становится невозможным притянуть профнастил к верхнему поясу, а если это удаётся, меняется геометрия кровли, чреватая дефектами кровельного покрытия со всеми вытекающими последствиями.
Результаты
По итогу проведенных исследований сформулированы следующие выводы:
- В результате обзора научных публикаций и нормативной литературы, а также производственного опыта установлено, что, несмотря на жесткие требования к изготовлению отправочных марок и самих стропильных ферм из стальных ЗГСП с фланцевыми соединениями по типу «Молодечно» при укрупнительной сборке конструкций наблюдается неплотное касание фланцев, что недопустимо.
- Выявлено, что нормами ряда предприятий, основываясь на научных исследованиях, преодоление неточностей изготовления в части касания фланцев осуществляется установкой в возникшие зазоры компенсационных пластин.
- Определено, что введение во время укрупнительной сборки в фланцевые соединения компенсационных пластин решает эффективность монтажного процесса, качество передачи усилий в фланцах, однако не обеспечивает идентичность геометрической формы укрупняемых ферм.
- Предложено техническое решение кондуктора, в котором при использовании компенсационных пластин, при выравнивании отправочных марок по верхнему поясу гарантируется идентичность всех ферм здания что обеспечит качественную установку профнастила и устройства кровли.
Заключение
Установлена необходимость совершенствования технологии укрупнительной сборки стропильных ферм, обеспечивающее идентичность геометрии всех ферм здания при уже достигнутых успешных технологических приёмах:
- применении компенсационных пластин, позволяющих в условиях строительной площадки быстро приводить фермы в рабочее состояние;
- качественном болтовом соединении;
- надёжной передачи усилий в фланцах.
В рамках данных исследований выполнен сбор и анализ информации по технологии укрупнительной сборки и монтажа стропильных ферм из ЗГСП. Проведенный обзор подтвердил необходимость разработки специального стенда для укрупнительной сборки ферм при вертикальном положении отправочных марок. Предлагаемая технология сборки позволит обеспечить контроль геометрической идентичности ферм путем задания укрупняемой конструкции типовой конфигурации верхнего пояса фермы. Это будет способствовать выявлению и ликвидации геометрических несовершенств ФС путем заполнения зазоров стальными компенсационными прокладками.